
 点击图片查看原图

塑料改性造粒是通过物理、化学或机械手段,对通用塑料或工程塑料进行性能优化,再经挤出、冷却、切粒等工序制成改性塑料颗粒的工艺,是橡塑行业实现材料定制化、性能升级的核心环节,广泛应用于汽车、家电、电子、建材等领域。
一、核心定义与目的
塑料改性造粒的核心是在基础树脂(如PP、PE、ABS、PA等)中添加填料、助剂、增强剂等成分,通过共混、填充、增强、增韧、阻燃等方式,改善材料的刚性、韧性、耐热性、耐候性、阻燃性等性能,同时降低生产成本,使材料适配不同的下游加工需求。
二、主要改性方式
1. 填充改性:添加碳酸钙、滑石粉、炭黑等无机填料,提升材料刚性、耐磨性和尺寸稳定性,降低原料成本,需通过偶联剂处理提升填料与树脂的结合力。
2. 共混改性:将两种或多种树脂(如PP/ABS合金、PE/PA共混)混合,互补性能短板,改善材料的综合加工性能和使用性能。
3. 增强改性:添加玻璃纤维、碳纤维等增强材料,大幅提升材料的拉伸强度、弯曲强度和耐热性,常用于工程塑料改性。
4. 增韧改性:添加POE、EPDM等弹性体,改善材料的低温韧性,解决通用塑料脆裂问题。
5. 功能改性:添加阻燃剂、抗静电剂、抗氧剂等助剂,赋予材料阻燃、抗静电、耐老化等特殊功能。
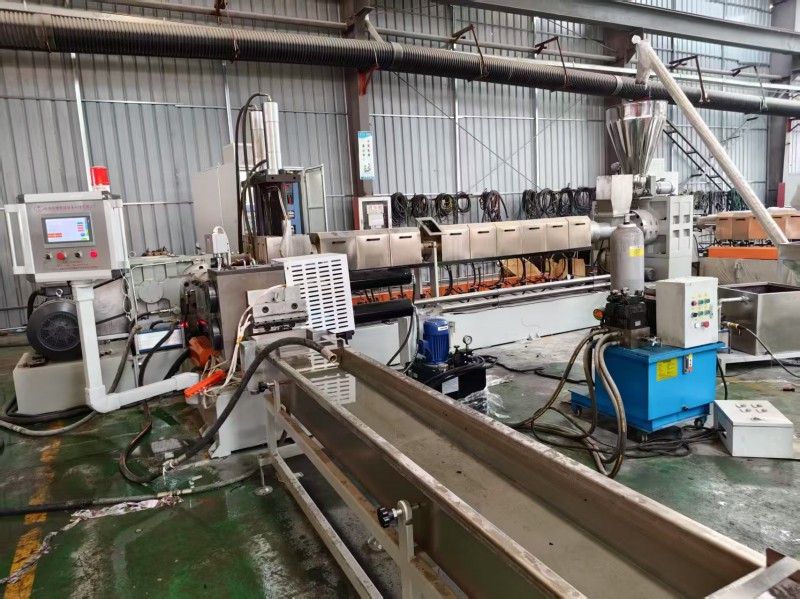
三、生产工艺流程
1. 原料准备:按配方精准称量基础树脂、填料、助剂等原料,对吸湿性树脂(如PA、PET)进行干燥处理,确保水分含量低于0.05%,避免加工中出现气泡、银纹等问题。
2. 高速混合:将原料投入高速捏合机,混合5-15分钟,使各成分初步分散均匀,部分填料需提前进行偶联剂活化处理。
3. 挤出塑化:混合后的物料通过喂料机送入双螺杆挤出机,在机筒内通过螺杆的剪切、挤压作用实现熔融塑化,机筒分段控温(如ABS加工温度180-220℃),确保物料充分混合。
4. 脱挥处理:通过挤出机的真空脱挥系统,脱除物料中的水分和小分子挥发物,提升成品致密度和性能稳定性。
5. 挤出成型:熔融物料经模头挤出成细条状,根据物料特性选择拉条冷切、风冷热切、水环热切等不同切粒方式。
6. 冷却风干:挤出的料条浸入水中快速冷却定型,再经风刀或风干设备去除表面水分。
7. 切粒筛分:切粒机将料条切成2-4mm的均匀颗粒,通过振动筛剔除尺寸不合格的颗粒,部分工艺还会增加磁选工序去除铁杂质。
8. 均化包装:通过双锥回转混合机使颗粒性能均匀,后采用防潮包装(如铝箔...